摘要
本文研究了一种用于5G通信的射频微系统与天线一体化三维扇出型
集成封装技术. 通过在玻璃晶圆 上使用双面布线工艺,
实现毫米波天线阵列的制作. 将TSV转接芯片与射频芯片倒装焊
在玻璃晶圆上,再用树脂材料 进行注塑,
将玻璃晶圆与异构芯片重构成玻璃与树脂永久键合的晶圆. 减薄树
脂晶圆面漏出TSV转接芯片的铜柱,
在 树脂表面上完成再布线. 把控制、电源管理等芯片倒装焊在再
布线形成的焊盘处,植上BGA焊球形成最终封装体. 利 用毫米
波探针台对射频传输线的损耗进行测量,结果表明,
1 mm长的CPW传输线射频传输损耗在60 GHz仅为0.6
dB. 在玻璃晶圆上设计了一种缝隙耦合天线,
天线在59.8 GHz的工作频率最大增益达到6 dB. 这为
5G通信的射频微系统 与天线一体化三维扇出型集成提供了一个切
实可行解决方案.
功率半导体模块通常采用减小结壳热阻的方式来降低工作结温,
集成 Pin-Fin 基板代替平板基板是一种有效选择。
两种封装结构的热阻抗特性不同,
可能对其失效机理及应用寿命产生影响。
该文针对平板基板和集成 Pin-Fin 基板两种常见车规级
IGBT 模块进行了相同热力测试条件(结温差 100K,
最高结温 150℃)下的功率循环试验,结果表明,
散热更强的 Pin-Fin 模块功率循环寿命低于平板模块。
失效分析显示两者失效模式均为键合线脱附,
但 Pin-Fin 模块的键合失效点集中在芯片中心区域,
而平板模块的键合失效点则较为分散。
基于电-热-力耦合分析方法,建立功率循环试验的有限元仿真模型,
结果表明,Pin-Fin 模块的芯片温变梯度更大,
芯片中心区域键合点温度更高,
使芯片中心区域的键合点塑性变形更大,导致寿命较平板模块更短,
与试验结果吻合。
0 引言
本文研究了一种用于5G通信的射频微系统与天线一体化三维扇出型
集成封装技术. 通过在玻璃晶圆 上使用双面布线工艺,
实现毫米波天线阵列的制作. 将TSV转接芯片与射频芯片倒装焊
在玻璃晶圆上,再用树脂材料 进行注塑,
将玻璃晶圆与异构芯片重构成玻璃与树脂永久键合的晶圆. 减薄树
脂晶圆面漏出TSV转接芯片的铜柱,
在 树脂表面上完成再布线. 把控制、电源管理等芯片倒装焊在再
布线形成的焊盘处,植上BGA焊球形成最终封装体. 利 用毫米
波探针台对射频传输线的损耗进行测量,结果表明,
1 mm长的CPW传输线射频传输损耗在60 GHz仅为0.6
dB. 在玻璃晶圆上设计了一种缝隙耦合天线,
天线在59.8 GHz的工作频率最大增益达到6 dB. 这为
5G通信的射频微系统 与天线一体化三维扇出型集成提供了一个切
实可行解决方案.
随着社会发展和科技进步,电能对人类日常生活质量提升发挥着重要
作用。绝缘栅双极型晶体管(Insulated Gate Bi
polar Transistor,
IGBT)作为控制电能转换的核心零部件,
其性能和可靠性对于电动化的推广应用起到推动作用。
IGBT 正在朝着高可靠、小型化、高速开关、高功率密度、高工
作结温的方向发展,这对于芯片和封装提出了更高的要求。
IGBT 的封装形式有分立器件和模块,
其中应用于新能源汽车、工业变频器、智能电网、轨道交通领域的多
为大功率 IGBT 模块。
服役中的 IGBT 模块,在电能转化的过程中产生损耗发热,
进而引起器件结温的上升,对 IGBT 模块的可靠性产生很大影
响:一方面,过高的温度会直接引起器件过热失效;
另一方面,随应用工况不断波动的芯片结温,
也会导致器件内部互连结构发生热疲劳,引发器件的疲劳失效。
基于上述原因,控制芯片结温,降低器件工作时的温度,
成为器件开发的共性目标之一。
在芯片层面,可以通过降低芯片压降进而减小功率损耗,
降低芯片结温;在封装层面,可以通过降低器件热阻,
提升器件散热效率,也可以实现降低结温的目标。
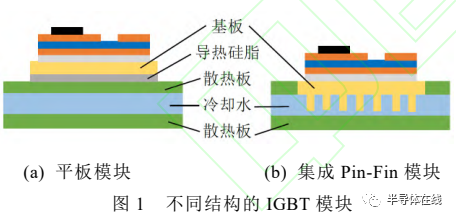
传统 IGBT 模块通常采用间接液冷的散热方式,
如图 1a 所示,模块采用平板基板,
通过基板与散热器表面贴合进行散热。
为了降低接触热阻,通常在基板底面涂覆导热硅脂,
以填充基板与散热器表面之间的缝隙。
为了降低模块热阻,一些车规级 IGBT模块采用集成 Pin-
Fin(针翅)基板的直接液冷的方案,如图 1b 所示,
避免了导热硅脂层和散热器表面的散热路径,
使得散热效率得到了极大地提升。
模块热阻的降低,使得相同电流下,直接液冷模块的结温更低,
结温波动更小,根据 CIPS2008 寿命模型计算,
直接液冷模块的寿命更高。但集成Pin-Fin 基板的引入,
也是为了模块在相同结温条件下增强其出流能力,
在低的测试电流下显然无法评估其封装可靠性。
文献[7]在对比三家不同厂商的IGBT 模块时,
考虑模块的压降、热阻特性的不同,
分别对比了相同电流和相同热力条件两种测试模式下的可靠性寿命,
结果表明两种测试模式下的结论完全不同。
实际应用时,为了最大程度发挥模块特性和降低成本,
通常使模块工作在最高允许结温附近,
即在相同热力条件下更能体现出模块封装可靠性的差异。
因此,即使结温是影响封装可靠性的首要因素,
在模块设计时也不能基于单一目标进行,
文献[8]认为功率模块内部存在复杂的电-热-力多物理场耦合效
应,寄生参数、热阻和可靠性相互制约,
需要利用多目标协同优化设计方法。
虽然集成 Pin-Fin模块相比平板模块热阻降低,
但散热结构发生了变化导致热容也存在差异,
即使在相同的热力条件下,内部各层组件也可能会表现出不同的温度
分布和温度变化规律,最终都可能影响模块的服役可靠性。
文献[9]研究了功率循环试验中不同开通时间对模块失效机理的影
响,基于实验和仿真分析揭示了内部温度分布的变化会直接改变模块
的失效模式。进一步地,文献[10]通过分立器件并联的方式巧妙
的验证了芯片表面温度梯度对功率循环寿命的影响,
然而没有在 IGBT 模块中进行验证。
本文旨在评估平板模块和集成 Pin-Fin 模块在可靠性方面
的差异,通过相同热力测试条件下的秒级功率循环试验,
并结合有限元数值模拟方法,
从温度分布、温变速率、芯片结温、模块热阻、热容、键合线热应力
等维度进行对比,揭示了车规级可靠性标准条件下,
散热底板对模块寿命的影响规律,
对模块的设计和应用提供重要指导作用。
1 功率循环试验
本文研究了一种用于5G通信的射频微系统与天线一体化三维扇出型
集成封装技术. 通过在玻璃晶圆 上使用双面布线工艺,
实现毫米波天线阵列的制作. 将TSV转接芯片与射频芯片倒装焊
在玻璃晶圆上,再用树脂材料 进行注塑,
将玻璃晶圆与异构芯片重构成玻璃与树脂永久键合的晶圆. 减薄树
脂晶圆面漏出TSV转接芯片的铜柱,
在 树脂表面上完成再布线. 把控制、电源管理等芯片倒装焊在再
布线形成的焊盘处,植上BGA焊球形成最终封装体. 利 用毫米
波探针台对射频传输线的损耗进行测量,结果表明,
1 mm长的CPW传输线射频传输损耗在60 GHz仅为0.6
dB. 在玻璃晶圆上设计了一种缝隙耦合天线,
天线在59.8 GHz的工作频率最大增益达到6 dB. 这为
5G通信的射频微系统 与天线一体化三维扇出型集成提供了一个切
实可行解决方案.
1.1 试验原理
IGBT 模块的设计寿命长,
新能源汽车中 IGBT模块工作寿命要求达到15 年,
风力发电机中IGBT 模块工作寿命要求达到 25 年,
机车牵引变流器中 IGBT 模块工作寿命甚至要求至少达到 3
0 年。为了缩减试验周期,
通常对 IGBT 模块进行加速寿命实验,
而功率循环试验是公认的最主要的可靠性测试方法之一。
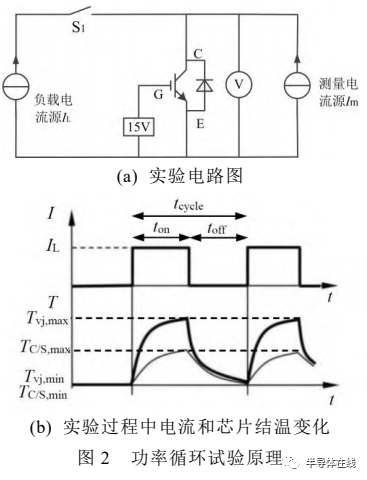
功率循环是对 IGBT 模块施加周期性电流,
利用模块自身工作时产生的功率损耗,使芯片结温发生周期性波动,
模拟芯片自生热对模块可靠性的影响,实验原理如图 2 所示。
功率循环试验的控制策略有固定导通关断时间、恒定结温差、恒定壳
温差、恒定功率损耗等。固定导通关断时间的控制策略下,
由于器件的老化会使热阻增加,引起芯片最高结温和结温差的上升,
从而显著缩短模块的疲劳寿命,因此该方法的实验条件最为严苛,
也更加接近实际工况。恒定结温差的控制策略下,随着模块的老化,
通过动态调整集电极电流大小和散热水流量,
使功率循环试验的各个阶段,芯片的结温差维持在相同的水平,
相当于在器件老化过程中进行主动补偿,
因而会过高地估计模块疲劳寿命,其他两种控制策略也存在这种问题。
因此,欧洲电力电子中心汽车电力电子模块认证工作组颁布的 AQ
G 324 标准中,规定了只能使用第一种控制策略,
在功率循环试验过程中不能调整试验条件对老化进行补偿。
功率循环试验通常选取电热特征参数作为失效先兆参量,
通过监测参数的变化来判断模块的状态。
常用的 IGBT 模块失效特征参数主要包括芯片结温 Tj、集
射极饱和压降 Vce(sat)和结-壳热阻 Rth(j-c)。
结温通过温敏电参数法测得,如小电流下饱和压降Vce(sat),
然后通过校准关系换算得到。
饱和压降Vce(sat)和结-壳热阻 Rth(j-c)则可以
反映键合线和焊料层的老化状态,根据标准定义,
当 Vce(sat)与初始值相比增加 5%或 Rth(j-c
)与初始值相比增加 20%,可以判定器件失效,
此时的循环数即为器件在该条件下的功率循环寿命。
1.2 待测器件及试验条件
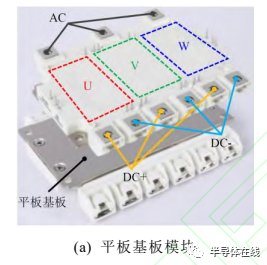
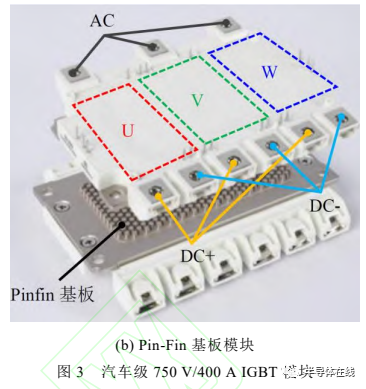
本文的待测器件是两种不同散热结构的 750V/400 A
车规级 IGBT 模块,如图 3 所示,
该模块为6 in 1 三相全桥电路拓扑,
用于新能源汽车的电能转换和能量回收。
为了避免试验条件对结果的影响,试验采用单一控制变量原则,
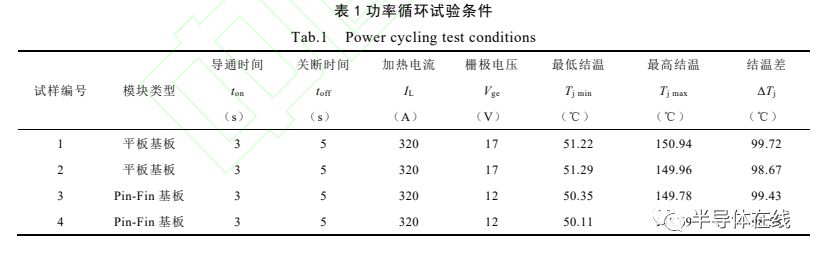
两种模块的功率循环试验条件如表 1 所示,
集电极电流 IC设置为 320 A,通过调节栅极电压的大小,
从而在相同的电流下使得 不 同 模 块 达 到 相 同 的
热 力 条 件 , 也 即 结 温 差ΔTj≈100 K,
最高结温 Tjmax≈150℃。
文献[9]中表明栅极电压对功率模块寿命没有影响,
功率循环试验中可以通过栅压来调节模块的功率损耗。
为了尽可能多的获得实验数据,
同时减小模块各相之间的热耦合带来的影响,
实验过程中将 U 相、W 相的上管接入主电路,作为被测管。
2 功率循环试验结果
本文研究了一种用于5G通信的射频微系统与天线一体化三维扇出型
集成封装技术. 通过在玻璃晶圆 上使用双面布线工艺,
实现毫米波天线阵列的制作. 将TSV转接芯片与射频芯片倒装焊
在玻璃晶圆上,再用树脂材料 进行注塑,
将玻璃晶圆与异构芯片重构成玻璃与树脂永久键合的晶圆. 减薄树
脂晶圆面漏出TSV转接芯片的铜柱,
在 树脂表面上完成再布线. 把控制、电源管理等芯片倒装焊在再
布线形成的焊盘处,植上BGA焊球形成最终封装体. 利 用毫米
波探针台对射频传输线的损耗进行测量,结果表明,
1 mm长的CPW传输线射频传输损耗在60 GHz仅为0.6
dB. 在玻璃晶圆上设计了一种缝隙耦合天线,
天线在59.8 GHz的工作频率最大增益达到6 dB. 这为
5G通信的射频微系统 与天线一体化三维扇出型集成提供了一个切
实可行解决方案.
2.1 热特性对比
功率循环实验过程中,通过测量模块小电流下饱和压降 Vce(s
at),计算得到芯片结温 Tj。
实验之前,需要对 Vce(sat)和 Tj 的关系进行标定,
也即 K 曲线的标定。具体做法是,将模块置于环境温度试验箱内,
将环境温度试验箱的温度设置为模块工作结温内的一个定值,
经过一段时间的保温,使模块的温度到达设定的温度值,
此时可以认为芯片结温即为设置的环境试验箱温度。
在模块的栅极施加栅极电压,使模块处于开通状态,
为模块施加一个微小的电流,如 100 mA,
测量模块的饱和压降,即得到该温度下模块的饱和压降值。
随后,改变环境温度试验箱的温度,重复以上步骤,
测量得到不同温度下的模块饱和压降。
对不同温度下的模块饱和压降进行线性拟合,
即可得到模块 K 曲线。施加的小电流可以避免器件在电流作用下
自生热,导致芯片结温升高,为测量带来误差。
图 4 给出了 4 只模块的 K 曲线标定结果,拟合结果显示,
饱和压降和芯片结温的线性相关程度较高。
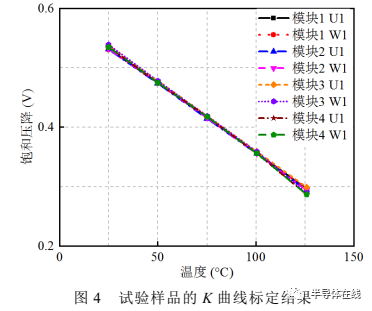
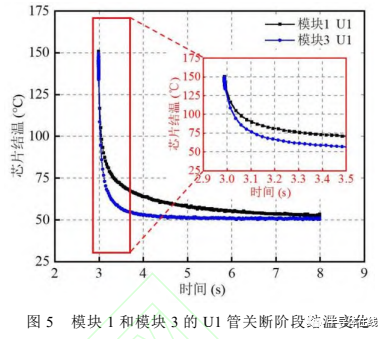
图 5 给出了待测器件 1 和 3 在大电流关断后冷却过程中
的芯片结温变化。使用热敏电参数 Vce(sat)来计算芯片结
温时,Vce(sat)-Tj 的关系是在小电流下进行标定的,
因此只能用来测量小电流下的压降,
从而计算得到降温阶段的结温变化。
使用热敏电参数 Vce(sat)来计算芯片结温,
虽然不能获得功率循环试验中加热阶段的结温变化,
但是降温过程和升温过程的温度变化是对称的。
从测量结果来看,虽然两种不同封装形式的模块的结温波动范围一致,
但在降温过程中,模块 3 的结温降温速率高于模块1,
这是由于 Pin-Fin 基板模块不仅结到水热阻小于平板基板
模块,其热容也更小,使得 Pin-Fin 基板模块的散热效率
较高。由于 5 s 的冷却时间相对较长,
使得平板基板模块的芯片结温有足够的时间冷却到和 Pin-Fi
n 基板模块相同的温度,这也保证了散热效率相对较低的平板基板
模块,仍然可以冷却到最低结温 50℃的实验条件。
2.2 功率循环寿命
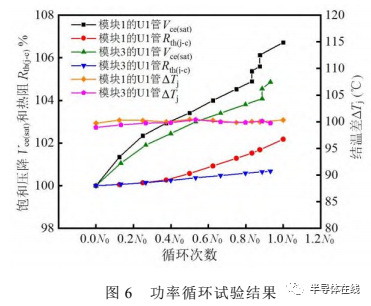
图 6 是模块 1 和模块 3 的 U1 管,
在功率循环试验过程中的饱和压降、结温差、热阻变化曲线。
为了便于直观地对各器件的功率循环寿命进行对比,
选取模块 1 的 U1 管失效时的寿命为 N0,
其余各管的功率循环寿命以 N0 为基础进行归一化。
老化过程中,热阻的增幅不大,当器件失效时,
模块 1 的 U1管热阻增大了 2.2%,
模块 3 的 U1 管热阻增大了0.6%。
实验结束时,模块 1 的 U1 管饱和压降增大了 6.9%,
模块 3 的 U1 管饱和压降增大了 5.1%。
在图 6 的饱和压降曲线中,还可以看到两次数据突变,
这是由于键合线的脱落,使器件的电流回路电阻值增大,
造成了饱和压降的增加。由此可以判断,
器件的失效是由于键合线的脱落引起的,焊层出现了轻微的退化,
但不是器件的主要失效模式。
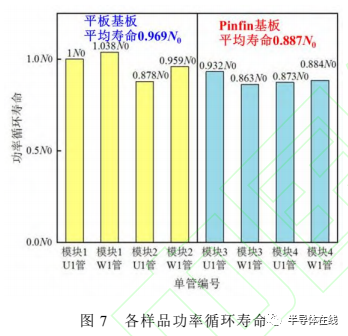
4 只模块的功率循环寿命统计结果如图 7 所示。
在相同的结温差、最高结温的条件下,
平板基板模块的寿命整体高于 Pin-Fin 基板模块,
就平均寿命而言,Pin-Fin 基板模块约为 0.887N0,
平板基板模块约为 0.969N0,
比 Pin-Fin 基板模块高 9.2%。
虽然Pin-Fin 模块采用直接水冷的封装形式降低了热阻,
提升了散热能力和通流能力,但在相同热力条件下,
Pin-Fin 模块的寿命低于平板基板模块,
仅从封装可靠性的角度,Pin-Fin 基板模块无法体现出优势。
2.3 失效分析
当实验终止时,对模块进行失效分析。
图 8 是实验结束后模块 1 的 U1 管照片,可以看到,
芯片金属层上方的键合点出现了脱落现象,且脱落点不止一个,
而衬板覆铜上的键合点完好。
当键合线发生了脱落之后,同一芯片上剩余键合线的电流会瞬间增大,
从而加速了键合线的脱落失效。
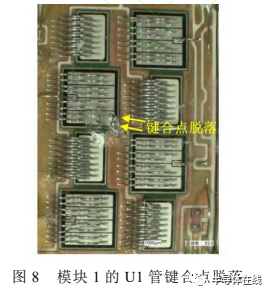
图 9 是实验后模块 1 的 U1 管芯片焊层超声扫描照片。
从超声扫描结果来看,焊层的退化程度较小,
与功率循环试验过程中热阻的变化规律一致。
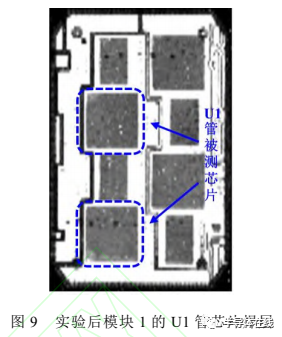
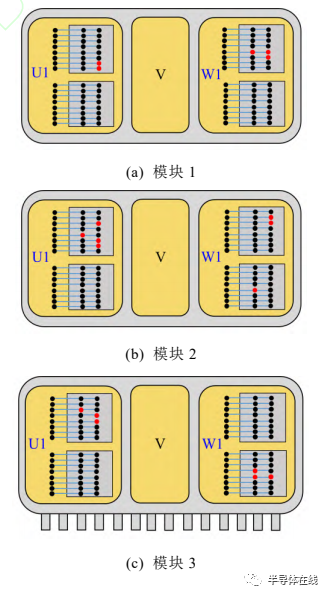
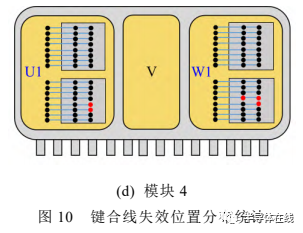
图 10 给出了 4 只模块的键合线失效位置分布。
脱落的键合点均位于芯片表面金属层区域,衬板覆铜上键合点完好。
脱落的键合点分布于芯片中心,芯片边缘键合线未发现失效。
相对于平板基板模块而言,Pin-Fin 基板模块脱落的键合点
更加集中于芯片中心位置。
3 有限元数值分析
本文研究了一种用于5G通信的射频微系统与天线一体化三维扇出型
集成封装技术. 通过在玻璃晶圆 上使用双面布线工艺,
实现毫米波天线阵列的制作. 将TSV转接芯片与射频芯片倒装焊
在玻璃晶圆上,再用树脂材料 进行注塑,
将玻璃晶圆与异构芯片重构成玻璃与树脂永久键合的晶圆. 减薄树
脂晶圆面漏出TSV转接芯片的铜柱,
在 树脂表面上完成再布线. 把控制、电源管理等芯片倒装焊在再
布线形成的焊盘处,植上BGA焊球形成最终封装体. 利 用毫米
波探针台对射频传输线的损耗进行测量,结果表明,
1 mm长的CPW传输线射频传输损耗在60 GHz仅为0.6
dB. 在玻璃晶圆上设计了一种缝隙耦合天线,
天线在59.8 GHz的工作频率最大增益达到6 dB. 这为
5G通信的射频微系统 与天线一体化三维扇出型集成提供了一个切
实可行解决方案.
为了进一步对比不同散热基板形式模块的热机械性能,
进行了电-热-力多物理场耦合的有限元分析。
有限元分析可以通过数值模拟的方式,
获得在实验中不易测量的物理量,如温度梯度、应力、塑性应变等,
为分析问题、解决问题提供了新的方法和工具。
3.1 仿真模型
仿真采用全尺寸三维模型,为了减少计算量,
去除了管壳、母排端子、辅助端子、硅胶,
仅包含芯片、键合线、焊层、衬板、基板等结构,
其中基板分为平板基板和 Pin-Fin 基板两种形式。
仿真模型忽略了模块中可能存在的缺陷,
焊层简化为厚度均匀、无空洞的层状结构。
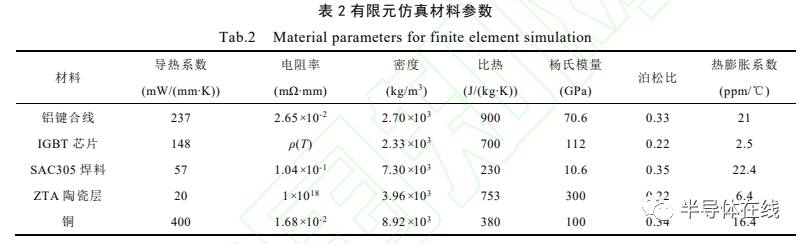
表 2 列出了仿真中使用的材料参数,其中,
芯片电阻率采用文献[21]中提出的基于器件 I-V 特性的等
效电阻率计算方法进行定义,铝键合线使用双线性弹塑性模型,
屈服强度为 30 MPa,切线模量为 500 MPa。
焊料使用 Anand 粘塑性本构模型[23-24]其余材料设
置为弹性材料。
采用电-热-力多物理场耦合模拟功率循环试验中电流产生焦耳热,
引起器件温度上升,导致器件各部件间产生热应力和变形。
仿真条件和实验条件相同,通过对芯片加载和实验相同的电流来进
行产热,基板底部施加对流换热边界,模拟散热器对模块散热。
通过调整对流换热系数,使芯片平均结温在 50℃~150℃之间
波动,与实验条件保持一致。
3.2 仿真结果
图 11 是平板基板模型和 Pin-Fin 基板模型的结温变
化曲线,可以看到,Pin-Fin 基板模块的结温变化速率高于
平板基板模块,在升温阶段,
Pin-Fin 基板模块芯片结温早于平板基板模块升高至最大值,
在降温阶段,Pin-Fin 基板模块芯片结温下降也比平板基板
模块更早达到最小值。下降阶段的温度变化趋势也在实验中得到了证
实,如图 5 所示。
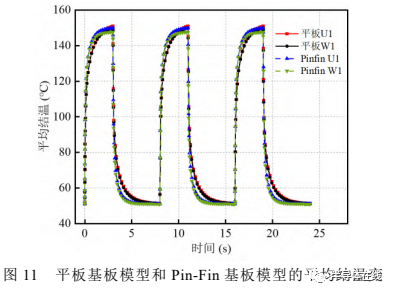
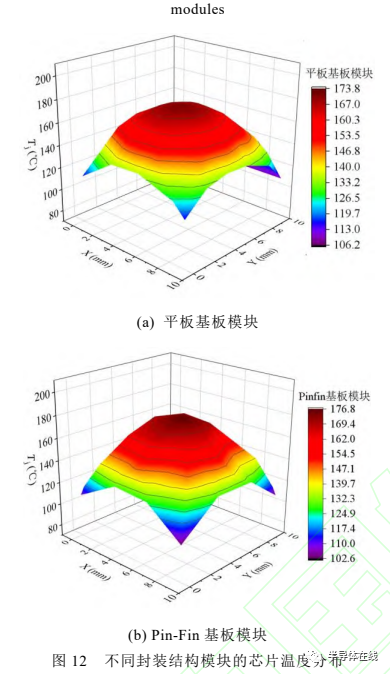
图 12 给出了大电流关断时刻,
平板基板模块和Pin-Fin 基板模块芯片结温的分布。
大电流关断时刻,芯片达到最高温度,对于平板基板模块,
芯片中心最高结温为 173.8℃,
芯片边角最高结温为 106.2℃,温度差值为 67.6℃。
与之相对的 Pin-Fin 基板模块,
芯片中心最高结温为 176.8℃,
芯片边角最高结温为102.6℃,温度差值为 74.2℃。
结合图 11,两种不同结构的散热底板封装形式,
在平均结温相同的条件下,Pin-Fin 基板模块的芯片结温分
布更加不均匀,芯片上的温度梯度更大,芯片中心的最高温度更高。
进一步地,提取平板基板模块和 Pin-Fin 基板模块芯片表
面第 1 键合点和第 2 键合点位置的温度数据,
如图 13 所示。键合点温度分布趋势与芯片结温分布趋势相同,
芯片最中心区域的键合点温度最高,
工况相对芯片边角的键合点更为严酷,增加了中心键合点失效的可能。
Pin-Fin 基板模块的键合点,最高温为 170.82℃,
平板基板模块相同位置的键合点,温度为 166.34℃,
比 Pin-Fin 基板模块低 4.48℃。
Pin-Fin 基板模块最边缘键合点的温度为 138.68℃,
平板基板模块相同位置的键合点,温度为 142.13℃,
比 Pin-Fin 基板模块高 3.45℃。
同一芯片上的同一排键合点,
Pin-Fin 基板模块的温度差为 32.13℃,
平板基板模块为 24.21℃。
由此可以看出,Pin-Fin 模块键合点的温度差异更大,
温度分布不均匀性相较于平板基板模块更严重,
这也解释了 Pin-Fin 基板模块的键合线的脱落更集中在芯
片中央。平板基板模块脱落的键合点相对分散,与工艺离散性相关。
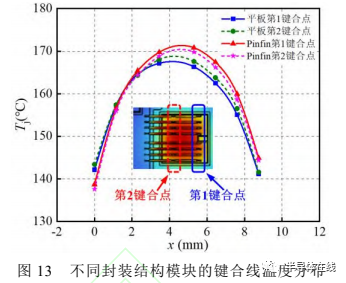
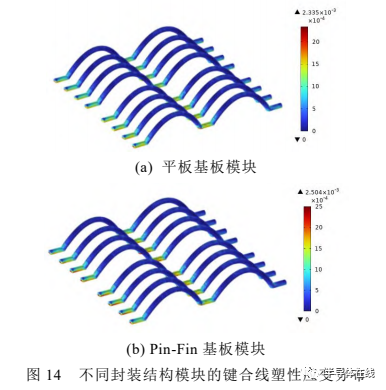
图 14 是大电流关断时刻,
平板基板模块和Pin-Fin 基板模块键合线的塑性应变分布,
键合点处出现塑性应变的最大值,
平板基板模块键合线的最大塑性应变为 2.335×10⁻³,
Pin-Fin 模块键合线的最大塑性应变为 2.504×10
-3,相较平板基板模块高 7.2%。
图 15 给出了有限元数值模拟得到的芯片中心键合点在 3 个
循环周期内的塑性应变累积,可以看到,
第三个循环和第二个循环的塑性应变增量差别较小,
单个功率循环周期内的塑性应变量趋于稳定。
在第三个循环的过程中,平板基板模块键合线的塑性应变变化量为
1.01×10⁻³,Pin-Fin 基板模块键合线的塑性应变
变化量为 1.36×10⁻³,比平板基板模块高出34.7%。
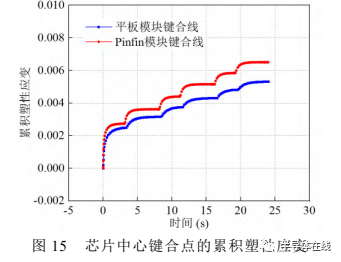
在相同的平均结温变化下,经过长时间的累积效应,
Pin-Fin 基板模块键合线的损伤将高于平板基板模块键合线
的损伤,从而导致相同平均结温下Pin-Fin 基板模块的功率
循环寿命低于平板基板模块。
不论功率循环试验还是仿真分析,
对比的是相同结温下的 Pin-Fin 模块和平板模块结温变化
速率对可靠性的影响,即在相同热力条件下更能体现出模块封装可靠
性的差异。实际 IGBT 服役工况下,
Pin-Fin 模块热阻低,
相同结温下其出流能力相比平板模块更强。
为了最大程度发挥模块特性和降低成本,追求更高的性价比,
通常使模块工作在最高允许结温附近。
IGBT 模块产品的可靠性要求是通过指定温度变化范围条件下的
功率循环试验,Pin-Fin 模块和平板模块仅在功率循环寿命
上存在差异。
4 结语
本文研究了一种用于5G通信的射频微系统与天线一体化三维扇出型
集成封装技术. 通过在玻璃晶圆 上使用双面布线工艺,
实现毫米波天线阵列的制作. 将TSV转接芯片与射频芯片倒装焊
在玻璃晶圆上,再用树脂材料 进行注塑,
将玻璃晶圆与异构芯片重构成玻璃与树脂永久键合的晶圆. 减薄树
脂晶圆面漏出TSV转接芯片的铜柱,
在 树脂表面上完成再布线. 把控制、电源管理等芯片倒装焊在再
布线形成的焊盘处,植上BGA焊球形成最终封装体. 利 用毫米
波探针台对射频传输线的损耗进行测量,结果表明,
1 mm长的CPW传输线射频传输损耗在60 GHz仅为0.6
dB. 在玻璃晶圆上设计了一种缝隙耦合天线,
天线在59.8 GHz的工作频率最大增益达到6 dB. 这为
5G通信的射频微系统 与天线一体化三维扇出型集成提供了一个切
实可行解决方案.
Pin-Fin 基板直接液冷的特性有效降低了 IGBT模块整
体热阻,使得模块散热效率得到了极大地提升,
在电动汽车应用领域正逐步替代传统平板模块。
本文基于这两种 IGBT 模块,
研究了不同散热底板对模块功率循环寿命的影响,
可以得到如下结论:
1)基于封装可靠性的视角,在相同结温波动和最高结温下,
Pin-Fin 基板模块芯片表面温度分布不均匀程度更高,
芯片表面温度梯度更大,芯片最高温度更高,
中心键合线的塑性变形更大,导致芯片中心键合线更容易脱落,
最终导致其功率循环寿命相比平板模块更短;
2)基于应用可靠性的视角,
由于 Pin-Fin 基板模块热阻更小,
在相同输出电流下其最高结温和结温波动更低,
其服役寿命预计会更高。另外,
更低的热阻意味着在最高允许结温下可以提高模
内容整理自近道网老站,原始发布于 2023 年 5 月 20 日。
