#solidworks# #钣金折弯#
solidworks可以自动展开钣金件,
很方便钣金件制作、下料、折弯等。
有时用solidworks画的钣金展开与实际钣金展开不一样,
折弯尺寸不准怎么办?其实是solidworks钣金折弯参数没
设置正确。今天,小编就来介绍怎么正确的设置钣金折弯参数。
solidworks钣金折弯参数有几个选项,
分别是折弯系数表、K因子、折弯系数、折弯扣除和折弯计算等5个
参数。今天主要讲最简单、实用的三个参数。
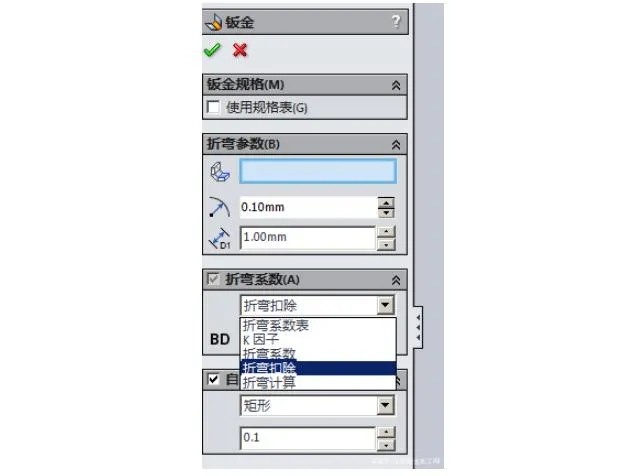
SolidWorks钣金折弯参数
折弯扣除 这个参数是我用于画钣金件折弯最常用的参数,
因为它很简单,符合实际情况。
折弯扣除的数值等于实际我们用的折弯系数,
比如:1.7倍的钣金厚度或钣金厂自己的折弯系数表。
有些钣金厂用一条边减0.8倍的钣金厚度,在这里设置要乘以2,
即1.6倍的钣金厚度。这里的折弯扣除可理解为一个直角弯减去的
数值。
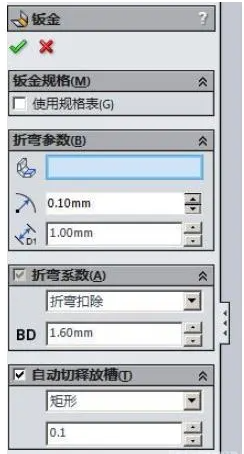
1mm钣金折弯扣除实例
比如:上图中,1mm的钣金折弯应设置为:折弯扣除等于1.6m
m。
2.K因子 折弯扣除多用于折弯90的钣金件设置,
当遇到折弯大圆弧和非90度折弯时,就不适用了。
前面文章说了,钣金大圆弧折弯中性层为钣金厚度的一半。
这里K因子就可设置为0.5。看实例:
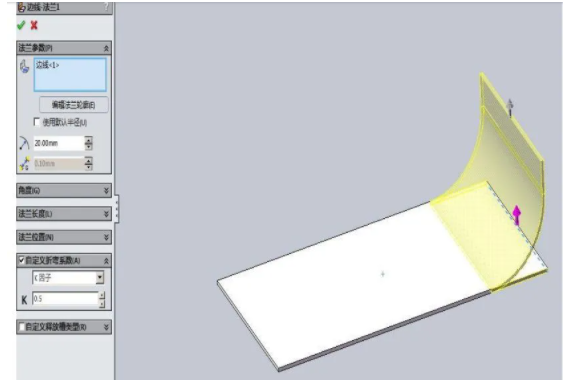
钣金大圆弧SolidWorks钣金折弯K因子
设置大圆弧折弯K因子不建议在钣金中设置全局参数,
毕竟不是每个折弯都是大圆弧折弯的。
这里可以单独编辑折弯参数,如:边线-法兰1中,
把使用默认半径前面的方框√取消。
折弯半径改为20mm,在自定义折弯系数前面的方框√选上,
设置K因子为0.5。软件自动展开后,
就是和手工展开计算的一样了。
非90度钣金折弯设置,同样建议单独设置自定义折弯系数。
如:软件设置默认折弯钣金为0.1mm,修改表格数据,
自动计算得出K因子为0.2183。
将参数在软件中设置好,就可以自动展开了。
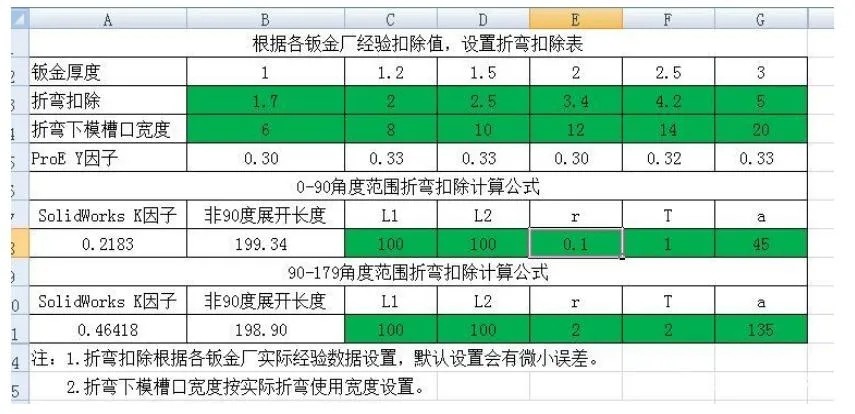
非90度折弯K因子
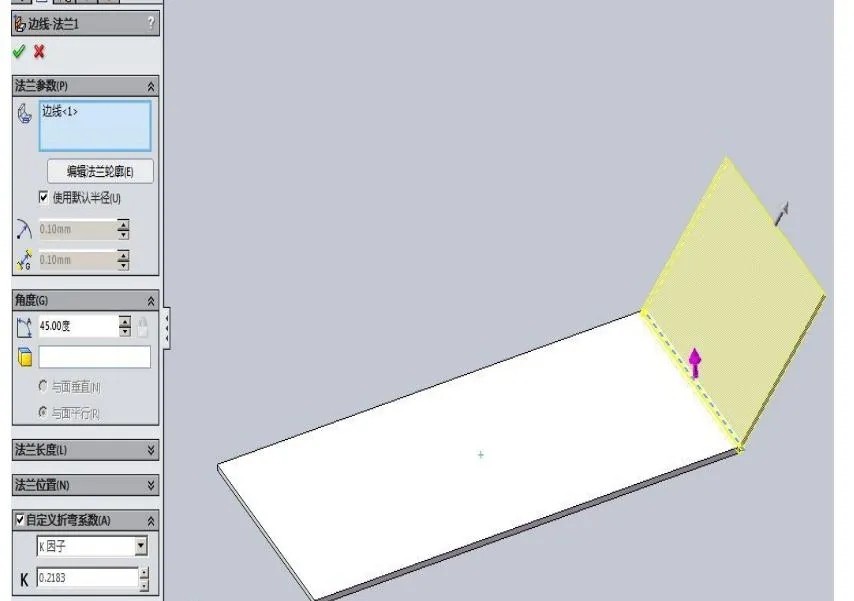
非90度SolidWorks中K因子设置
3.折弯系数 在设计钣金褶边时,
计算展开长度设置折弯扣除和K因子可能都不是我们想要的数值。
这里可以利用折弯系数来设置。
软件中折弯系数是和折弯扣除相反的计算方法。
采用折弯直边加折弯系数
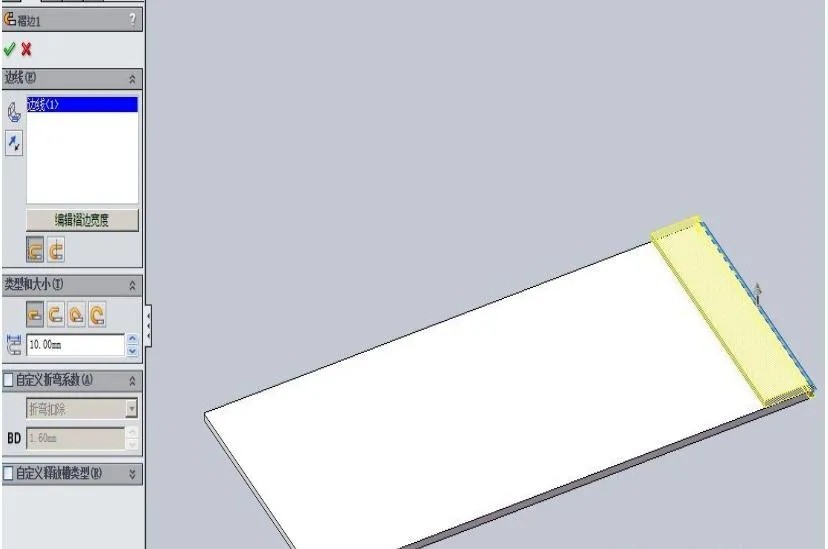
钣金褶边设置
图纸钣金长度为100,褶边长度为10,默认折弯扣除为1.6时,展开后,会出现黄色警告。
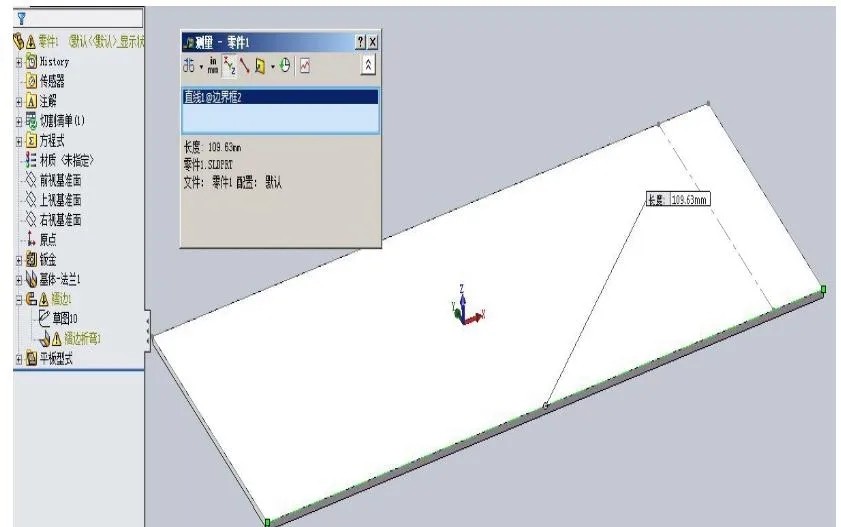
solidworks褶边展开
展开数值也不是我需要的109.5,这时就可以设置折弯系数为:1+1+0.1-0.5=1.6
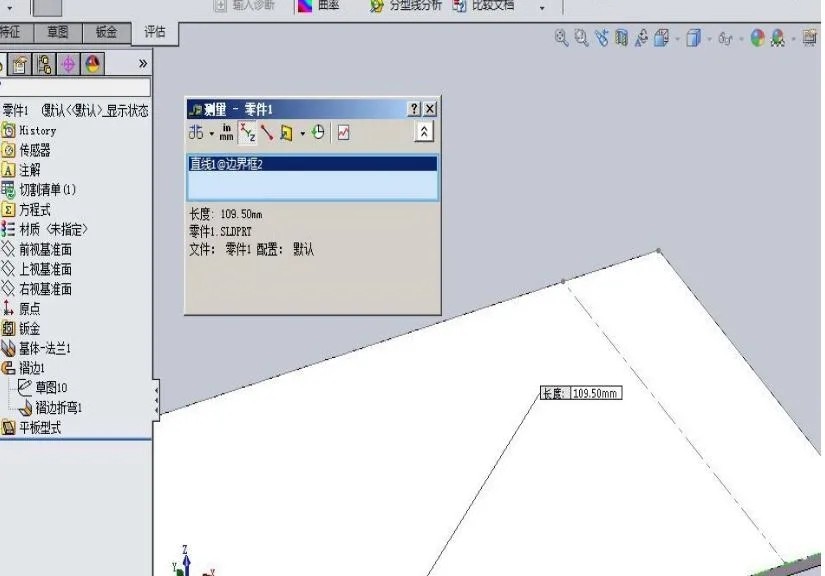
SolidWorks折弯系数使用方法
看,是不是展开长度为109.5了。折弯系数1.6计算原理是什么?1为钣金厚度,0.1为软件默认的间隙(固定值),0.5为我实际生产时,褶边(压死边)的折弯系数为0.5。
内容整理自近道网老站,原始发布于 2022 年 1 月 16 日。
