#盘扣式脚手架#
盘扣式脚手架因其安全美观,省材高效,施工快等优势特色,
近年来获得众多施工单位的一致赞誉和好评,
尤其是在高支模等难度大、风险高的模架支撑领域大放异彩。
《建筑施工承插型盘扣式脚手架安全技术规范JGJ231-201
0》中就对制作质量要求做了详细明确的规定。
来看看,合格的盘扣式脚手架出厂之前都要经历什么考验:
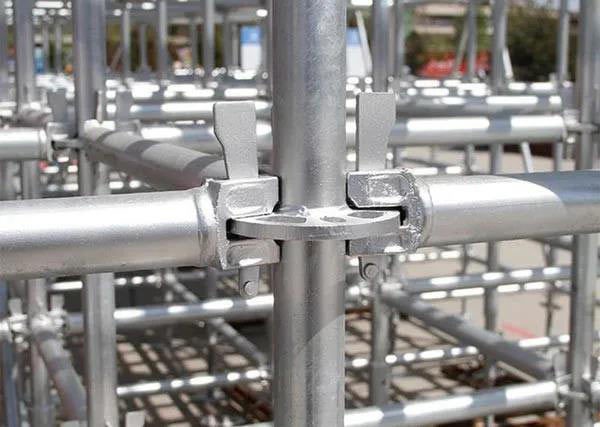
一、杆件焊接制作应在专用工艺装备上进行,各焊接部位应牢固可靠。
焊丝宜采用符合现行国家标准,
气体保护电弧焊用碳钢、低合金钢焊丝的要求,
有效焊缝高度不应小于3. 5mm。
二、铸钢或钢板热锻制作的连接盘的厚度不应小于8mm,
允许尺寸偏差应为±0.5mm;钢板冲压制作的连接盘厚度不应小
于l0mm,允许尺寸偏差应为±0.5mm。
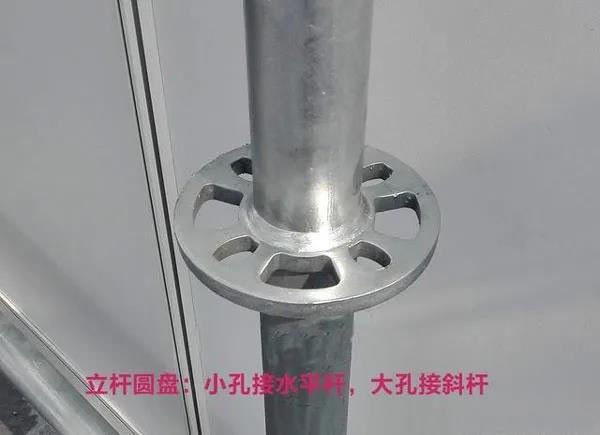
三、铸钢制作的杆端扣接头应与立杆钢管外表面形成良好的弧面接触,
并应有不小于500平方毫米的接触面积。
四、楔形插销的斜度应确保楔形插销楔入连接盘后能自锁。
铸钢、钢板热锻或钢板冲压制作的插销厚度不应小于8mm,
允许尺寸偏差应为±0.lmm。
五、立杆连接套管可采用铸钢套管或无缝钢管套管。
采用铸钢套管形式的立杆连接套长度不应小于90mm,
可插入长度不应小于75mm;采用无缝钢管套管形式的立杆连接套
长度不应小于160mm,可插入长度不应小于110mm。
套管内径与立杆钢管外径间隙不应大于2mm。
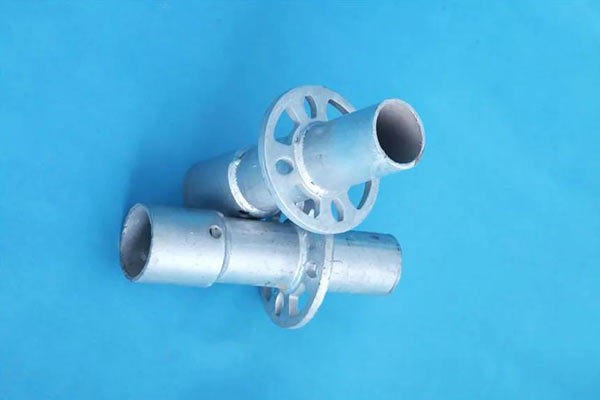
六、立杆与立杆连接套管应设置固定立杆连接件的防拔出销孔,
销孔孔径不应大于14mm,
允许尺寸偏差应为±0.1mm;立杆连接件直径宜为12mm,
允许尺寸偏差应为±0.1mm。
七、连接盘与立杆焊接固定时,
连接盘盘心与立杆轴心的不同轴度不应大于0.3mm;以单侧边连
接盘外边缘处为测点,盘面与立杆纵轴线正交的垂直度偏差不应大于
0. 3mm。
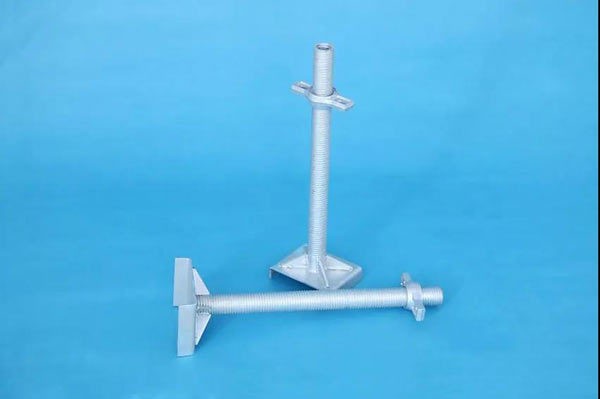
八、可调底座和可调托座的丝杆宜采用梯形牙,
A型立杆宜配置Φ48丝杆和调节手柄,
丝杆外径不应小于46mm;B型立杆宜配置Φ38丝杆和调节手柄,
丝杆外径不应小于36mm。
九、可调底座的底板和可调托座托板宜采用Q235钢板制作,
厚度不应小于5mm,允许尺寸偏差应为±0.2mm,
承力面钢板长度和宽度均不应小于150mm;承力面钢板与丝杆应
采用环焊,并应设置加劲片或加劲拱度;可调托座托板应设置开口挡
板,挡板高度不应小于40mm。
十、可调底座及可调托座丝杆与螺母旋合长度不得小于5扣,
螺母厚度不得小于30mm,
可调托座和可调底座插入立杆内的长度应符合规范规定。
十一、主要构配件的制作质量及形位公差要求,应符合规范规定。
十二、可调托座、可调底座承载力,应符合规范规定。
十三、挂扣式钢脚手板承载力,应符合本规范的规定。
十四、构配件外观质量应符合要求:
①钢管应无裂纹、凹陷、锈蚀,不得采用对接焊接钢管;
②钢管应平直,直线度允许偏差应为管长的1/500,
两端面应平整,不得有斜口、毛刺;
③铸件表面应光滑,不得有砂眼、缩孔、裂纹、浇冒口残余等缺陷,
表面粘砂应清除干净;
④冲压件不得有毛刺、裂纹、氧化皮等缺陷;
⑤各焊缝有效高度应符合规定,焊缝应饱满,焊药应清除干净,
不得有未焊透、夹渣、咬肉、裂纹等缺陷;
⑥可调底座和可调托座表面宜浸漆或冷镀锌,
涂层应均匀、牢固;架体杆件及其他构配件表面应热镀锌,
表面应光滑,在连接处不得有毛刺、滴瘤和多余结块;
⑦主要构配件上的生产厂标识应清晰。
内容整理自近道网老站,原始发布于 2020 年 11 月 23 日。
