无损检测就是利用声、光、磁和电等特性,
在不损害或不影响被检对象使用性能的前提下,
检测被检对象中是否存在缺陷或不均匀性,
给出缺陷的大小、位置、性质和数量等信息,
进而判定被检对象所处技术状态(如合格与否、剩余寿命等)的所有
技术手段的总称。
常用的无损检测方法:超声检测(UT)、磁粉检测(MT)、液体
渗透检测(PT)及X射线检测(RT)。
超声检测
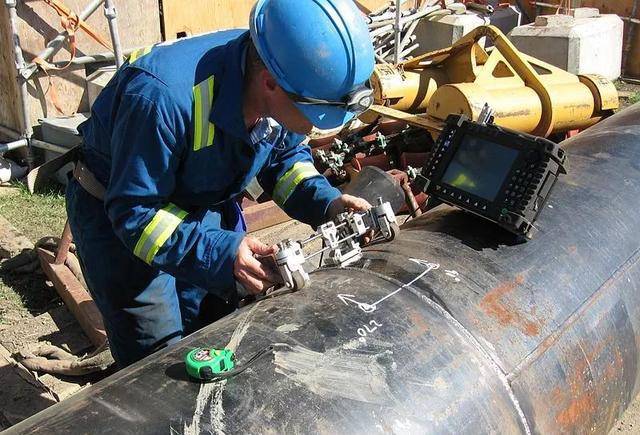
UT(Ultrasonic Testing)工业上无损检测的
方法之一。超声波进入物体遇到缺陷时,一部分声波会产生反射,
发射和接收器可对反射波进行分析,就能异常精确地测出缺陷来,
并且能显示内部缺陷的位置和大小,测定材料厚度等。
超声检测优点:
1、穿透能力较大,例如在钢中的有效探测深度可达1米以上;
2、对平面型缺陷如裂纹、夹层等,探伤灵敏度较高,
并可测定缺陷的深度和相对大小;
3、设备轻便,操作安全,易于实现自动化检验。
缺点:
不易检查形状复杂的工件,要求被检查表面有一定的光洁度,
并需有藕合剂充填满探头和被检查表面之间的空隙,
以保证充分的声藕合。
磁粉检测
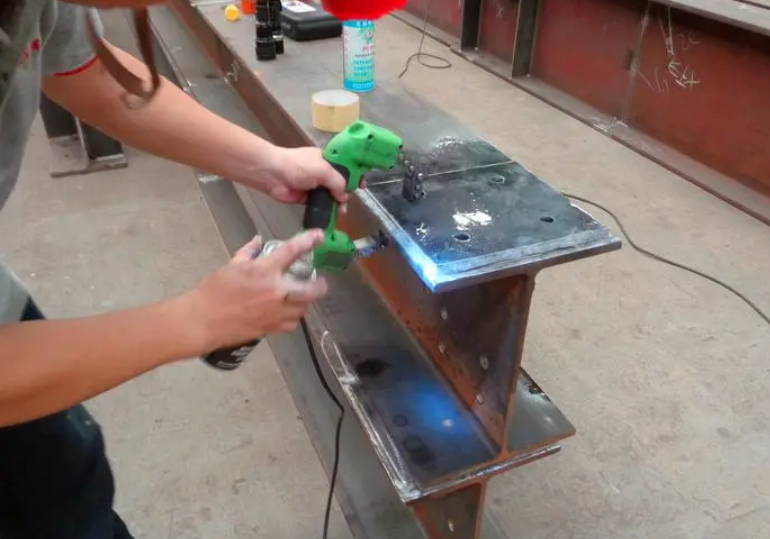
首先来了解一下,磁粉检测的原理。
铁磁性材料和工件被磁化后,由于不连续性的存在,
工件表面和近表面的磁力线发生局部畸变,而产生漏磁场,
吸附施加在工件表面的磁粉,形成在合适光照下目视可见的磁痕,
从而显示出不连续性的位置、形状和大小。
磁粉检测的适用性和局限性有:
1、磁粉探伤适用于检测铁磁性材料表面和近表面尺寸很小、间隙极
窄目视难以看出的不连续性。
2、磁粉检测可对多种情况下的零部件检测,还可多种型件进行检测。
3、可发现裂纹、夹杂、发纹、白点、折叠、冷隔和疏松等缺陷。
4、磁粉检测不能检测奥氏体不锈钢材料和用奥氏体不锈钢焊条焊接
的焊缝,也不能检测铜铝镁钛等非磁性材料。
对于表面浅划伤、埋藏较深洞和与工件表面夹角小于20°的分层和
折叠很难发现。
液体渗透检测
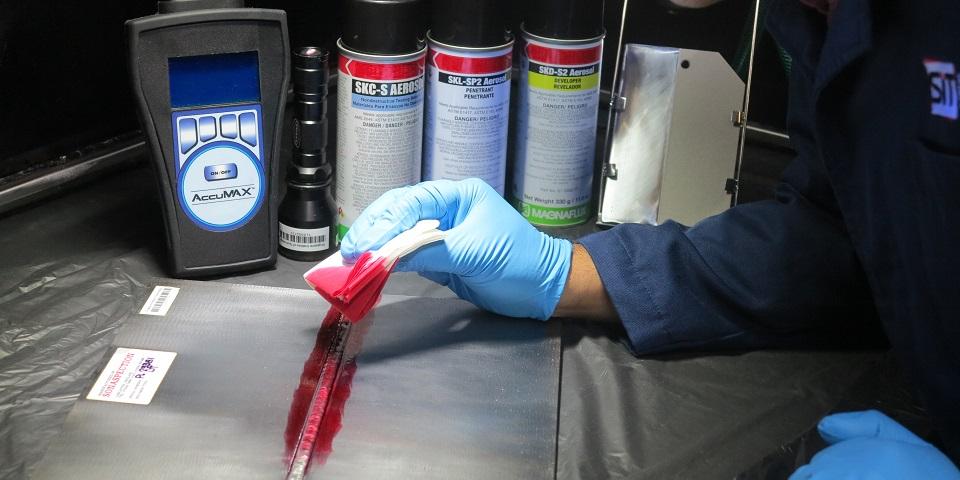
液体渗透检测的基本原理,零件表面被施涂含有荧光染料或着色染料
后,在一段时间的毛细管作用下,渗透液可以渗透进表面开口缺陷中;
经去除零件表面多余的渗透液后,再在零件表面施涂显像剂。
同样,在毛细管的作用下,显像剂将吸引缺陷中保留的渗透液,
渗透液回渗到显像剂中,在一定的光源下(紫外线光或白光),
缺陷处的渗透液痕迹被显示,(黄绿色荧光或鲜艳红色),
从而探测出缺陷的形貌及分布状态。
渗透检测的优点有:
1、可检测各种材料;
2、具有较高的灵敏度;
3、显示直观、操作方便、检测费用低。
而渗透检测的缺点有:
1、不适于检查多孔性疏松材料制成的工件和表面粗糙的工件;
2、渗透检测只能检出缺陷的表面分布,难以确定缺陷的实际深度,
因而很难对缺陷做出定量评价。检出结果受操作者的影响也较大。
X射线检测
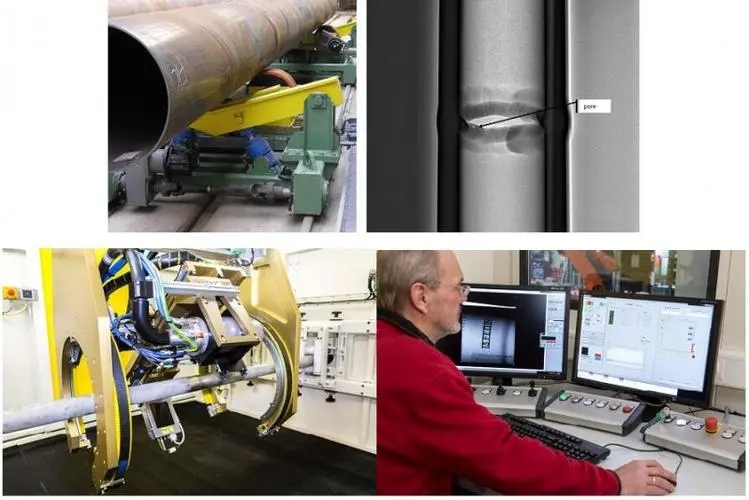
最后一种,射线检测,是因为X射线穿过被照射物体后会有损耗,
不同厚度不同物质对它们的吸收率不同,
而底片放在被照射物体的另一侧,
会因为射线强度不同而产生相应的图形,
评片人员就可以根据影像来判断物体内部的是否有缺陷以及缺陷的性
质。
射线检测的适用性和局限性:
1、对检测体积型的缺陷比较敏感,比较容易对缺陷进行定性。
2、射线底片易于保留,有追溯性。
3、直观显示缺陷的形状和类型。
4、缺点不能定位缺陷的埋藏深度,同时检测厚度有限,
底片需专门送洗,并且对人身体有一定害,成本较高。
总而言之,超声波、X射线探伤适用于探伤内部缺陷;
其中超声波适用于5mm以上,且形状规则的部件,
X射线不能定位缺陷的埋藏深度,有辐射。
磁粉、渗透探伤适用于探伤部件表面缺陷;
其中磁粉探伤仅限于检测磁性材料,
渗透探伤仅限于检测表面开口缺陷。
内容整理自近道网老站,原始发布于 2023 年 4 月 3 日。
